作者: 本站编辑 发布时间: 09-07-2026 来源: 本站
液冷板机加工的两大“杀手”是流道铣削变形和平面度超差——前者导致流道截面不均、流量分配失调,后者造成焊接密封失效、冷却液泄漏。本文从材料应力、刀具路径、装夹方式、切削热四个维度解析变形机理,并提供经过多批次验证的工艺优化方案与关键参数参考。
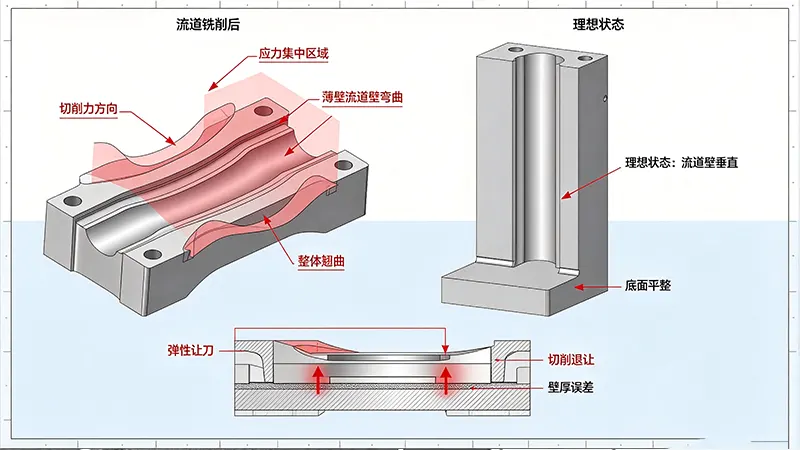
图1:流道铣削变形由切削力、残余应力和热应力三者耦合作用导致
液冷板流道铣削变形是切削力、残余应力和热应力三者耦合作用的结果,理解其机理是解决问题的首步。
| 变形类型 | 产生机理 | 典型特征 | 量化影响 |
|---|---|---|---|
| 切削力变形 | 刀具侧向力挤压薄壁流道 | 流道壁向一侧弯曲 | 壁厚偏差0.03-0.08mm |
| 残余应力释放 | 材料去除打破应力平衡 | 整体翘曲呈凹/凸形 | 平面度0.08-0.20mm |
| 切削热变形 | 局部高温导致热膨胀 | 流道周边凸起 | 局部高出0.02-0.05mm |
液冷板流道壁厚通常仅1.0-2.5mm,铣削时刀具侧向力会使薄壁产生弹性让刀。切削力消失后壁面回弹,导致实际切削深度小于理论值,流道壁厚偏大。采用大直径刀具或增加刀具齿数,使单齿切削厚度降低约30%,可有效降低侧向切削力约25%-40%。
铝合金轧制板材内部存在残余应力。铣削流道去除大量材料后,应力平衡被打破,工件向材料去除多的一侧翘曲。6061-T6铝合金轧制残余应力通常在40-80MPa范围内,去除50%厚度后翘曲量可达0.10-0.25mm。流道越深、材料去除率越高,变形越显著。
流道深腔铣削时,切削热积聚在薄壁区域,局部温升可达80-120°C。铝的热膨胀系数为23.6×10⁻⁶/K,200mm长的工件温升50°C即产生0.24mm热伸长。冷却后收缩不一致,形成局部凸起或凹陷。
采用单向铣削而非往复铣削,保持切削力方向一致。使用圆弧切入切出(半径3-5mm),避免垂直下刀产生的冲击力。粗加工阶段采用大切深(1-2mm)、高进给(800-1200mm/min)快速去除余量;半精加工阶段切深降至0.3-0.5mm,修正粗加工产生的变形;精加工阶段切深≤0.15mm,确保最终尺寸精度。
传统压板装夹在薄壁区域易产生局部应力变形。改用真空吸盘或粘接固定,吸附面积应覆盖工件面积的70%以上,吸盘沟槽宽度0.5-1.0mm,确保吸力均匀分布。真空度建议≥-85kPa。对于翘曲量>0.1mm的毛坯,需在吸附前进行校平处理,确保吸盘与工件底面贴合良好。
粗加工后增加去应力时效工序,效果显著。推荐工艺:加热至180-200°C,保温2-4小时,随炉冷却至60°C以下出炉。时效后工件内部应力可释放60-80%,后续精加工变形量减少50%以上。
对于双面流道设计,采用交替加工方式:先加工A面流道至半精加工状态,翻面加工B面至半精加工,再翻回A面精加工,后续B面精加工。使应力对称释放,减少翘曲。
在CNC加工中,液冷板流道属于深腔薄壁特征,其变形控制是检验工艺能力的关键指标。
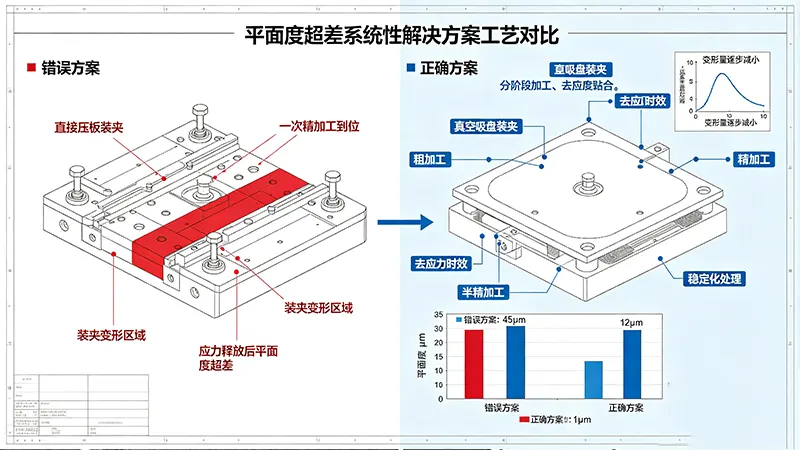
图2:平面度超差由材料、装夹、切削、时效、刀具和测量六方面因素共同导致
液冷板平面度超差(要求≤0.05mm/100mm)是导致焊接密封失效的主要原因,其诱因可归纳为六个方面:
毛坯残余应力: 轧制或挤压铝合金内部应力分布不均,加工后释放导致翘曲。占平面度超差案例的35%。
装夹变形: 压板过紧或支撑点不合理,加工时工件被迫变形,松开后回弹。占20%。
切削热变形: 精加工时冷却不足,工件温度升高,冷却后尺寸收缩。占18%。
刀具磨损: 铣刀磨损后切削力增大,薄壁区域产生额外弹性变形。占12%。
去应力不充分: 粗加工后未进行时效处理,应力在精加工阶段释放。占10%。
测量方法不当: 测量时未在自由状态下进行(如仍在吸盘上测量),或测量温度与加工温度不一致。占5%。
经过多批次验证的液冷板平面度控制工艺路线如下:
毛坯预处理: 铝合金板材进行去应力退火(180-200°C/2-4h),消除70%以上轧制应力。检测毛坯平面度,记录初始状态,筛选出翘曲>0.15mm的毛坯进行校平。
粗加工阶段: 采用真空吸盘装夹,使用大直径面铣刀快速去除余量,流道粗加工预留0.3-0.5mm精加工余量。切削参数:主轴转速8000-10000rpm,进给速度1500-2000mm/min,切深1-2mm。
去应力时效: 粗加工后4小时内进行去应力时效(180°C/2-4h),炉冷至室温。时效后检测平面度变化,记录变形数据,为精加工补偿提供依据。
半精加工阶段: 重新装夹,注意定位基准与粗加工保持一致。流道精加工预留0.05-0.08mm余量,密封面铣削至最终尺寸(预留0.02mm抛光余量)。
自然时效: 半精加工后工件在恒温车间(20±1°C)放置24-48小时,释放加工应力,使尺寸趋于稳定。
精加工阶段: 采用PCD面铣刀,高转速(12000-15000rpm)、小切深(0.05-0.1mm)、低进给(300-500mm/min)。精加工前用测头测量工件变形量,自动补偿加工程序。加工过程中使用冷却液充分冷却,液温控制在20±2°C。
检测与补偿: 精加工后在机测量平面度,采用网格测量法(9-16个测点)。若局部超差,进行二次补偿加工(切深0.01-0.02mm)。最终检测需在工件自由状态下(脱离吸盘)进行。
在精密加工设备配套中,高精度测头系统和恒温冷却装置是平面度控制的必要配置。
切削热是导致液冷板变形的隐性因素,合理的冷却策略可显著降低热变形影响。
高压内冷: 通过刀具内冷孔直接将冷却液送达切削区,压力≥30bar,流量≥20L/min。适用于深腔流道铣削,可将切削区温度降低80-120°C。
多喷嘴外冷: 在加工区域布置2-4个冷却喷嘴,从不同角度覆盖切削区。可减少80%以上的切削热积聚。
液温控制: 配备冷却液恒温装置,将液温控制在20±2°C。禁止使用环境温度下未控温的冷却液,避免温差引起的热变形。
停机冷却: 粗加工后、精加工前,让工件在恒温车间冷却至室温(至少4小时),再开始精加工。
背景: 某AI服务器液冷板,材料6061-T6铝合金,尺寸300×200×15mm,内部流道深度8mm,壁厚1.5mm,平面度要求≤0.05mm/100mm。采用原工艺加工时,流道铣削后工件翘曲严重,平面度仅能控制在0.10-0.15mm,焊接后泄漏率高达12%。
问题诊断: ①毛坯未经去应力处理,轧制残余应力大;②粗加工采用压板装夹,局部夹持力过大导致工件变形;③精加工一次到位,未分阶段释放应力;④切削液温度未控制,加工时工件温升达30°C,冷却后收缩不均。
优化措施:
增加毛坯去应力退火(180°C/3h),炉冷至室温。
改用真空吸盘装夹(真空度-85kPa),配合辅助支撑块。
采用分阶段加工策略:粗加工(预留0.5mm)→去应力时效→半精加工(预留0.08mm)→自然时效24h→精加工(最终尺寸)。
安装冷却液恒温装置,液温控制在20±2°C,精加工前工件在恒温车间放置4小时。
精加工采用PCD面铣刀,切深0.05mm,进给300mm/min,主轴转速12000rpm。
结果: 优化后工件平面度稳定控制在0.02-0.035mm/100mm,焊接泄漏率从12%降至0.5%以下,良率从68%提升至96%,批次一致性CPK值达到1.67。
简单区分方法:切削力变形表现为流道壁单侧弯曲(刀具进给方向),而残余应力变形表现为整体翘曲(凹或凸形)。加工同批次零件时,若变形方向一致(如全部上凸),大概率是残余应力问题;若变形方向随机,则是装夹或切削力因素。
180-200°C的时效温度在铝合金允许范围内,不会改变材料组织或力学性能。表面颜色变化是轻微氧化所致,不影响使用。若对外观有要求,可通过后续喷砂或化学抛光恢复表面状态。注意时效温度超过230°C可能导致T6状态过时效,硬度下降,应严格控制温度。
PCD刀具的刃口锋利度、耐磨性和表面质量均优于硬质合金。在精加工阶段,PCD刀具可将切削力降低30-40%,使薄壁流道的弹性变形量大幅减少,表面粗糙度可达Ra0.4-0.8μm。对于要求平面度≤0.05mm的液冷板,建议使用PCD刀具。普通硬质合金刀具磨损后刃口变钝,切削力增大,容易导致变形和表面质量下降。
如果在吸盘上检测,吸盘的吸附力会暂时“拉平”工件变形,测得的平面度是“补偿后”的数据。工件取下后,吸附力消失,变形回弹,实际平面度可能超差。正确的做法是:精加工完成后,将工件从吸盘上取下,在自由状态下放置2-4小时后,在恒温环境下用三坐标测量机进行平面度检测。
建议建立SPC监控体系,每批次抽取首件和末件进行全尺寸检测,中间每20-30件抽检1件关键尺寸(平面度、流道深度)。若CPK值低于1.33,需立即排查刀具磨损、冷却液温度、装夹重复精度等变量。
液冷板机加工中流道铣削变形与平面度超差是可以系统解决的。通过真空吸盘装夹降低夹持应力、分阶段加工配合去应力时效释放残余应力、PCD刀具精加工减小切削力、恒温冷却控制热变形,可有效控制流道壁厚偏差和工件翘曲。从实战案例可见,经过毛坯预处理→粗加工→去应力时效→半精加工→自然时效→精加工的完整工艺链,平面度可从0.10-0.15mm稳定控制在0.02-0.035mm/100mm,焊接泄漏率从12%降至0.5%以下。建议工艺人员建立变形数据记录体系,通过持续优化切削参数和刀具路径,进一步提升良率和一致性。